汽车行业废气治理:从“末端处理”到“全流程减碳”
2026-11-17
2024官网升级中!现在您访问官网的浏览器设备分辨率宽度低于1280px 请使用高分辨率宽度访问。
发布时间:2026-11-17 阅读次数:77
如果你最近关注过汽车工厂,会发现一个很有意思的变化:过去大家谈废气治理,更多是“装一套设备达标排放”;现在谈的,却是源头替代、过程控制、末端治理、在线监控、碳排协同一整套体系。
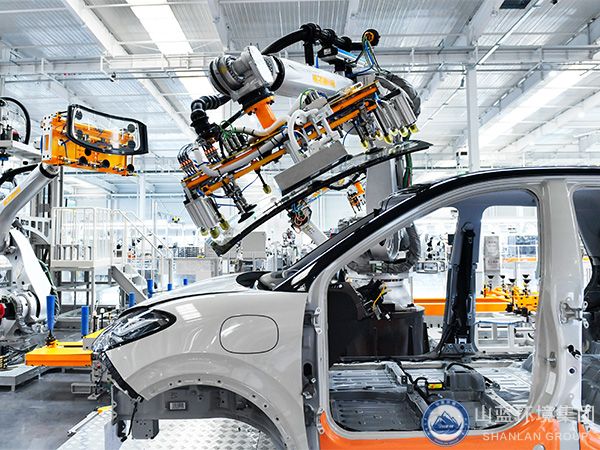
汽车行业的废气治理,已经不只是环保合规问题,正在变成制造能力的一部分。
为什么汽车行业废气治理越来越难?
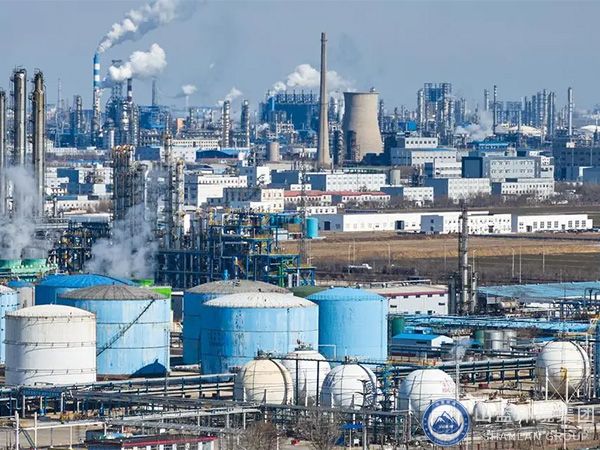
汽车制造链条长,废气来源并不单一。整车制造里,涂装车间是VOCs排放的重点环节;新能源转型后,动力电池制造又带来了NMP、电解液挥发物、粉尘、酸性气体等新治理对象;再加上维修喷涂、零部件生产、仓储装卸、车辆尾气等环节,治理对象从单一有机废气扩展到粉尘、酸性气体、非甲烷总烃、氮氧化物等多种污染物。
与此同时,监管也在升级。国家层面正在推进《汽车工业大气污染物排放标准》制定,汽车制造排污许可技术规范也进一步明确涂装单元VOCs核算、无组织排放管控等要求。地方层面,汽修行业VOCs管控也在走向精细化,武汉已发布汽修行业VOCs污染防治技术规范团体标准。
涂装车间:汽车废气治理的“主战场”
涂装车间之所以关键,是因为喷涂、烘干过程中会产生大量挥发性有机物。传统溶剂型涂料VOCs含量高,治理压力大;现代工厂普遍转向水性涂料、粉末涂料、高固含涂料等低VOCs材料,从源头降低排放。
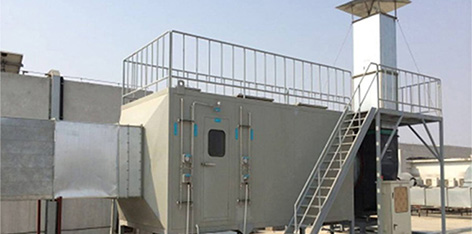
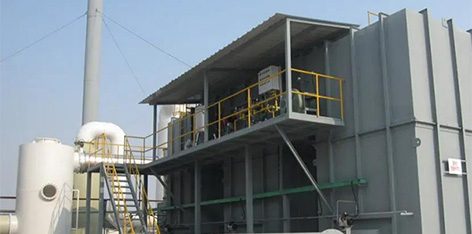
但源头替代并不能解决所有问题,末端治理仍是刚需。目前主流技术路线包括:
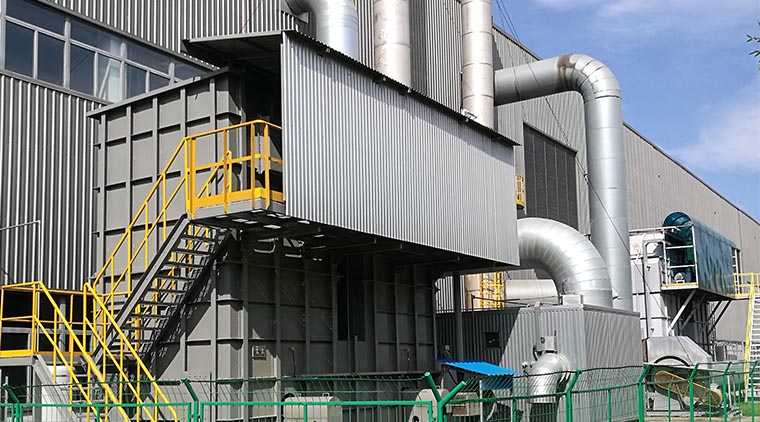
RTO蓄热式热力氧化:适合中低浓度、大风量有机废气,净化效率高,热回收能力强;
RCO蓄热式催化燃烧:起燃温度更低,适合需要热能回用的场景;
沸石转轮浓缩+RTO:先把低浓度大风量废气浓缩,再进入焚烧系统,能耗更低;
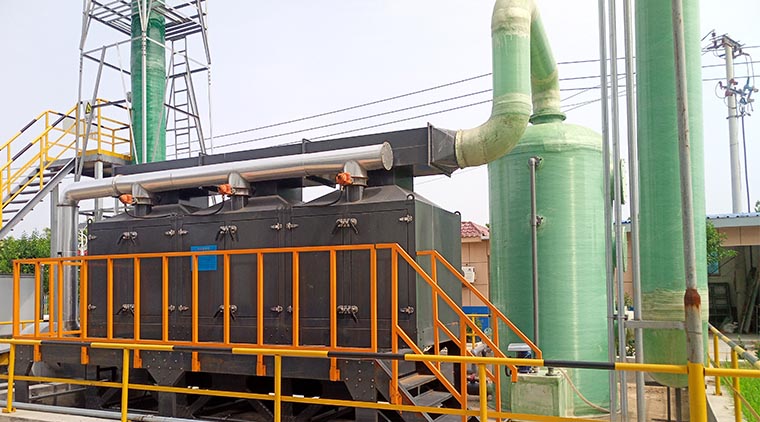
活性炭/分子筛吸附+脱附:适合特定工况,但需关注吸附材料再生、饱和更换和运行稳定性;
生物降解工艺:部分整车工厂已开始应用,通过微生物降解有机物,能耗和碳排表现较好。
比较典型的做法,是把干式漆雾过滤、沸石转轮浓缩、RTO焚烧组合起来,既解决漆雾拦截问题,又降低大风量废气的处理能耗。
动力电池制造:新能源车的“新考题”
很多人以为电动车没有尾气,制造过程就更清洁。实际上,电池生产本身也有复杂废气治理需求。
电池制造中,涂布烘干环节会产生NMP等溶剂废气;注液、化成环节会释放电解液挥发物;正负极材料处理、破碎、筛分、投料环节又会产生粉尘;部分工艺还可能伴随酸性气体。
这类废气治理不能只靠一台吸附设备“兜底”。更合理的思路是按工序分质处理:
涂布烘干废气重点关注NMP冷凝回收,回收率提升后既能减排,也能降低溶剂采购成本;
注液、化成废气可采用冷凝+吸附组合;
粉尘废气常用布袋除尘、滤筒除尘等;
含酸性组分废气可前置碱液喷淋或水洗;
高浓度有机废气可配套RTO/TO焚烧,并做好余热回收。
这里有一个容易被忽视的点:电池废气浓度波动大、成分复杂,如果只按“平均工况”设计,实际运行中很容易出现达标不稳、吸附材料寿命短、能耗偏高等问题。
汽修喷涂:小散多,但监管正在变细
相比整车厂,汽修喷涂企业数量多、规模小、作业分散,无组织排放更突出。调漆、喷涂、清洗设备、烘干等环节都会产生VOCs,如果喷漆房密闭不足、活性炭更换不及时、治理设施空转,排放风险会明显增加。
未来汽修行业的治理重点会更强调“全流程”:
涂料、稀释剂、清洗剂要从源头控制VOCs含量;
喷漆、调漆、烘干要在密闭或半密闭空间内进行;
废气收集效率、治理设施运行参数要可核查;
危废贮存、转运要规范;
有条件的企业可配套用电监控、在线监测等智能化手段。
简单说,以前可能只看“有没有设备”,以后会更看“设备是不是真在稳定运行”。
未来趋势:治理系统正在变成“数据系统”
汽车行业废气治理正在出现几个明显变化。
第一,从末端治理走向源头减排。水性涂料、低VOCs材料、自动化喷涂、密闭收集,都在减少废气产生量。
第二,从单一污染物控制走向减污降碳协同。RTO余热回收、NMP溶剂回收、生物降解工艺、绿电替代,都在让治理系统同时服务于碳减排。
第三,从人工巡检走向在线监控。排污许可新规要求更精细的排放核算,车辆端也在推进远程OBD和排放在线监控,固定源和移动源的监管都在数字化。
第四,治理设施正在接入工厂数据平台。风量、温度、压差、浓度、能耗、阀门状态等参数如果能实时采集,就能更快发现异常,也能把治理从“事后整改”变成“过程控制”。
给企业的三点实操建议
先画全流程废气地图:不要只看排气筒,要把投料、喷涂、烘干、清洗、仓储、危废暂存、无组织逸散点都列出来。
按工况选型,而不是按经验选型:风量、浓度、温度、湿度、波动性、溶剂种类不同,适合的技术路线差别很大。
把运行成本算进方案:吸附材料更换、脱附能耗、焚烧燃料、余热回收效率、溶剂回收价值,都会影响长期经济性。
汽车行业废气治理,正在从“装设备达标”进入“全流程、数字化、低碳化”的新阶段。对整车厂、电池厂、零部件企业和汽修门店来说,越早建立精细化治理能力,越能在合规、成本和品牌竞争力上占主动。